
Особенности функционирования бетонного завода и логистики доставки бетона
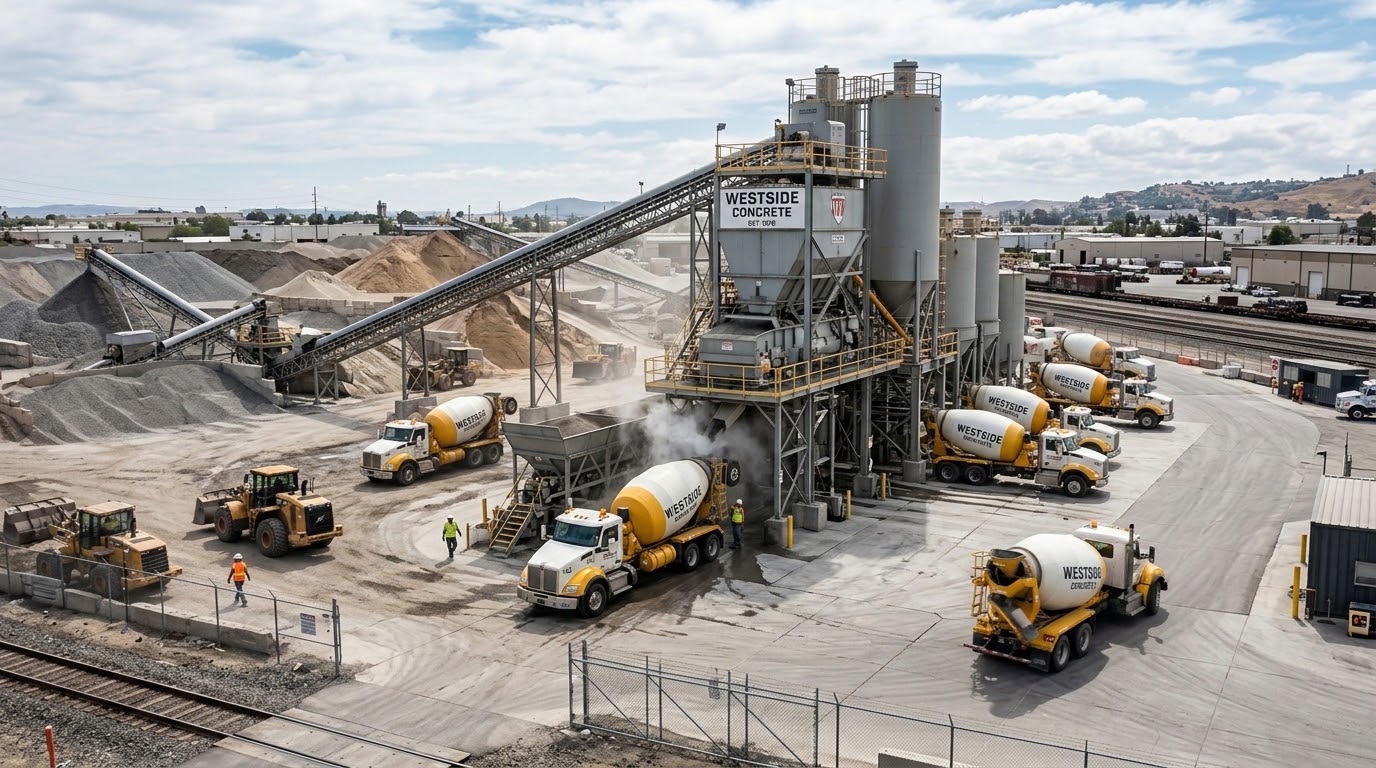
Производственный цикл бетонного завода
Бетонный завод осуществляет производственный цикл через последовательность стадий: прием и хранение материалов, подготовку компонентов, дозировку, смешивание и формование бетонной смеси, затем подготовку к отгрузке на транспорт. В процессе применяются автоматизированные участки дозирования и системы контроля влажности материалов, что обеспечивает соответствие требуемым характеристикам смеси и повторяемость рецептуры.
Приоритетом является поддержание стабильной работы линии: контроль загрузки бункеров, мониторинг температуры и влажности, учет влажности заполнителей, корректировки по нормируемой поризации. Бетоносмесители обеспечивают смешивание заданной смеси в заданном объёме, после чего смесь поступает к формованию или в транспортное средство. Технология требует документирования параметров по каждой партии https://partnerbsu.ru/.
Подготовка материалов и дозировка
Материалы для бетона поступают от поставщиков и проходят первичную очистку и приемку. Цемент хранится в силосах, заполнители — в складах и на карьерах, вода контролируется по техрегламентам качества. Для точности рецептуры применяется весовая дозировка и автоматика, которая фиксирует массы цемента, заполнитель и воду. Допускаются малые отклонения по весу в пределах заданной погрешности, что обеспечивает повторяемость консистенции и прочности смеси.
Смешивание и формование бетонной смеси
Бетоносмесители формируют бетонную смесь путем последовательного соединения компонентов в заданной пропорции. Время смешивания зависит от типа оборудования и состава, обычно достигается равномерное распределение заполнителей и связующего. Смесь подается в транспортные средства или формы, после чего следует период выдержки, необходимый для достижения требуемой подвижности и однородности. Документация по каждой партии фиксирует параметры смеси и состояние оборудования.
Логистика доставки бетона
Планирование графиков поставок и маршрутов
Планирование графиков опирается на потребность площадки, доступность транспортных средств и особенности маршрутов. В процессе учитываются сроки приготовления и доставки, а также вероятность задержек на участке пути. В ходе подготовки к отгрузке формируются графики, которые согласуются с заказчиками и логистическими службами.
- потребность объекта и запас в текущий период
- доступность автотранспорта и техническое состояние машин
- погодные и дорожные условия
- риски задержек на маршрутах и узлах логистики
- определить необходимый объем на период поставки
- выбрать маршрут с учётом загруженности и ограничений
- согласовать графики с участниками процесса
- контролировать исполнение и вносить корректировки при изменении спроса
«Достижение согласованности графиков поставок требует точной синхронизации между производством и логистикой, что снижает простои и обеспечивает предсказуемость отгрузок»
| Параметр | Описание | Единицы |
|---|---|---|
| Объем партии | Количество бетона, подлежащих транспортировке | м³ |
| Время готовности | Время, через которое смесь готова к отгрузке | ч |
| Доступность техники | Наличие грузовых автомобилей и бортовых кранов | ед |
Контроль сроков и мониторинг доставки
Контроль сроков включает слежение за временем выезда, прибытия и разгрузки на месте применения. Логистическая система обеспечивает мониторинг состояния машин, маршрутной скорости и возможных отклонений от плана. В процесс вовлечены операции по отслеживанию запасов на складе и корректировке графиков в реальном времени.
Контроль качества и управление рисками
Испытания бетона и приемка
Контроль качества начинается с отбора проб бетона при выпуске и на площадке заказчика. Испытания включают на образцах класса бетонной смеси: проверку подвижности (консистенции), водоцементного отношения и прочности. Образцы формируются цилиндрические или кубические, выдерживаются в специальном помещении и проходят испытания на прочность через 7 и 28 дней. Совокупность данных фиксируется в документации по партии.
Риски в поставках материалов и пути снижения
К числу рисков относятся задержки поставщиков, колебания качества компонентов и особенности доставки. Способы снижения включают наличие резервных поставщиков, хранение запасов критических материалов, контроль качества на входе и аудиты поставщиков. Систематическое документирование обеспечивает прослеживаемость по каждой партии и позволяет оперативно реагировать на отклонения.
Экологические и операционные требования
Утилизация отходов и регуляторные нормы
Утилизация отходов производства включает обработку промывочной воды и твердых остатков, сбор и переработку материалов, образующихся в процессе смешивания. В соответствии с регуляторными нормами устанавливаются требования к хранению отходов, их переработке и учету выбросов, а также к очистке и повторному использованию воды. Документация по экологическим параметрам ведется для контроля соответствия нормам.
Энергопотребление и эффективное использование ресурсов
Энергия затрачивается на работу бетоносмесителей, подогрев воды и транспортировку материалов. Эффективность достигается за счет использования энергоэффективного оборудования, регуляторов мощности и оптимизации режимов смешивания. Важным аспектом является минимизация потерь воды и повторное использование отходов, что снижает общий расход ресурсов и снижает воздействие на окружающую среду.

